


Hvordan bidrar 100L -reaktorer til materialrensing?
Feb 02, 2025
Legg igjen en beskjed
I en verden av industriell kjemi og materialbearbeiding er søken etter renhet avgjørende. Blant verktøyene som spiller en avgjørende rolle for å nå dette målet,100L reaktorerSkiller seg ut som allsidige og effektive enheter. Disse reaktorene, med sin betydelige kapasitet og avanserte funksjoner, har blitt uunnværlige i forskjellige bransjer der materialrensing er en nøkkelprosess. La oss fordype deg i hvordan disse reaktorene bidrar til rensing av materialer og hvorfor de blir stadig mer populære i industrielle applikasjoner.
Forstå rollen til 100L reaktorer i rensing
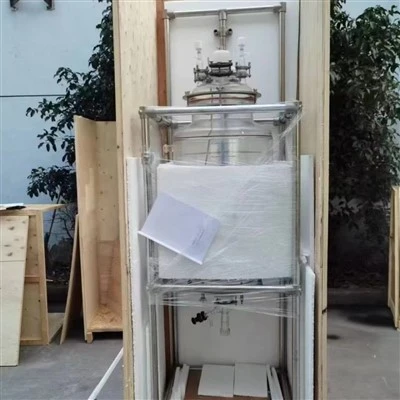
100L reaktorer, som navnet antyder, er kar designet for å romme og behandle opptil 100 liter materiale. Disse reaktorene er ikke bare store beholdere; de er sofistikerte deler av utstyr konstruert for å lette komplekse kjemiske reaksjoner og fysiske prosesser som er avgjørende for materialrensing.
Renseprosessen i en 100L reaktor involverer vanligvis flere trinn:
1) Oppløsning: Prosessen starter med å løse det urene materialet i et egnet løsemiddel. Dette trinnet sikrer at målforbindelsen er i flytende form, noe som gjør det lettere å skille den fra uønskede stoffer.
2) Reaksjon: Deretter initieres kjemiske reaksjoner i reaktoren for å selektivt skille urenheter fra ønsket produkt. Disse reaksjonene involverer ofte bruk av katalysatorer eller reagenser som retter seg mot spesifikke urenheter, og etterlater forbindelsen av interesse upåvirket.
3) Separasjon: Når reaksjonen er fullført, brukes fysiske metoder som filtrering eller destillasjon for å isolere det rensede materialet. Disse prosessene hjelper til med å fjerne solide urenheter eller separate komponenter basert på deres fysiske egenskaper, for eksempel kokepunkter.
4) Krystallisering: I mange tilfeller krystalliseres det rensede materialet deretter ut av løsningen. Dette trinnet lar målforbindelsen danne faste krystaller, som enkelt kan skilles fra den gjenværende væsken.
5) Gjenvinning: Til slutt gjenvinnes det rensede materialet fra reaktoren. Dette trinnet innebærer å samle det størknede eller separerte produktet og sikre at det er klart for videre bruk eller pakking.
Kapasiteten på 100L gjør det mulig å behandle betydelige mengder materiale i en enkelt batch, noe som gjør disse reaktorene ideelle for både forsknings- og produksjonsmiljøer. Det større volumet gir også bedre kontroll over reaksjonsforholdene, noe som fører til mer konsistente resultater av høyere kvalitet.

Vi gir100L reaktorer, vennligst se følgende nettsted for detaljerte spesifikasjoner og produktinformasjon.
Produkt:https://www.achiEsechem.com/chemical---quipment/jacketed-glass-reactor.html
Sentrale fordeler ved å bruke 100L -reaktorer for materialrensing
Vedtakelsen av 100L -reaktorer for materialrensing gir flere fordeler for bordet:
● Forbedret skala og effektivitet
Med en kapasitet på 100-liter tillater disse reaktorene rensing av større mengder materiale i en enkelt batch. Denne skalerbarheten oversetter til økt effektivitet og produktivitet, spesielt i industrielle omgivelser der høy gjennomstrømming er avgjørende.
● Presisjonskontroll
Moderne 100L -reaktorer er utstyrt med avanserte kontrollsystemer som muliggjør presis regulering av kritiske parametere som temperatur, trykk og omrøringshastighet. Dette kontrollnivået er avgjørende for å oppnå optimale rensingsresultater og sikre konsistens på tvers av partier.
● Allsidighet
Disse reaktorene er designet for å håndtere et bredt spekter av kjemiske prosesser, noe som gjør dem egnet for rensing av ulike typer materialer. Fra organiske forbindelser til uorganiske stoffer kan 100L reaktorer tilpasses ulike renseprotokoller.
● Forbedret sikkerhet
Sikkerhet er en viktig bekymring i enhver kjemisk prosesseringsoperasjon. 100L-reaktorer er bygget med robuste sikkerhetsfunksjoner, inkludert trykkavlastningsventiler, nødavstengningssystemer og korrosjonsbestandige materialer. Disse funksjonene minimerer risikoer forbundet med håndtering potensielt farlige stoffer under rensingsprosessen.
● Kostnadseffektivitet
Selv om den første investeringen i en 100L reaktor kan være betydelig, oppveier de langsiktige fordelene ofte kostnadene. Evnen til å behandle større partier reduserer arbeids- og energikostnadene per enhet renset materiale. I tillegg bidrar holdbarheten og levetiden til disse reaktorene til kostnadseffektiviteten deres over tid.
Vanlige anvendelser av 100L reaktorer i industriell rensing
Allsidigheten til 100L -reaktorer gjør dem til verdifulle eiendeler i forskjellige bransjer der materiell rensing er avgjørende. Her er noen vanlige applikasjoner:
● Farmasøytisk industriI farmasøytisk produksjon er renhet ikke bare en preferanse; Det er et forskriftskrav. 100L -reaktorer brukes omfattende i rensing av aktive farmasøytiske ingredienser (APIer) og mellomprodukter. Disse reaktorene gir mulighet for den nøyaktige kontrollen som er nødvendig for å oppfylle strenge renhetsstandarder mens de behandler kommersielt levedyktige mengder. ● Fine kjemikalierproduksjonProduksjonen av fine kjemikalier, som spesialfargestoffer, dufter og smaksforbindelser, krever ofte flere rensetrinn. 100L -reaktorer gir kapasitet og allsidighet som trengs for å håndtere disse komplekse prosessene effektivt. ● Petrokjemisk industriI den petrokjemiske sektoren spiller 100L -reaktorer en rolle i å rense forskjellige hydrokarbonprodukter. De er spesielt nyttige i prosesser som løsningsmiddelrensing og fjerning av svovelforbindelser fra drivstoff. |
|
|
|
● Mat- og drikkevareindustrienSelv om det ikke er så ofte assosiert med matforedling, finner 100L-reaktorer bruk i denne industrien. De brukes til rensing av mattilsetningsstoffer, smaksstoffer og i noen tilfeller til produksjon av høyrent vann for produksjon av drikkevarer. ● MiljøsaneringI miljøapplikasjoner kan 100L -reaktorer brukes til rensing av forurenset vann eller jordprøver. Den større kapasiteten gir mulighet for behandling av betydelige volumer, noe som gjør dem egnet for både laboratorieanalyse og pilotskala saneringsprosjekter. ● Nanomaterialer synteseFeltet nanoteknologi krever ofte syntese og rensing av materialer på nanoskala. 100L reaktorer gir det kontrollerte miljøet som er nødvendig for disse delikate prosessene, og muliggjør produksjon av høyrente nanomaterialer i større mengder enn vanlig utstyr i laboratorieskala. |

Konklusjon
Bidraget til 100L reaktorer til materialrensing er mangefasettert og betydelig. Disse allsidige enhetene kombinerer kapasitet med presisjon, og muliggjør effektiv rensing av materialer på tvers av ulike bransjer. Fra farmasøytiske produkter til finkjemikalier, deres innvirkning på produktkvalitet og prosesseffektivitet er ubestridelig.
Når næringer fortsetter å kreve høyere renhetsstandarder og større produksjonseffektivitet, vil sannsynligvis rollen til 100L -reaktorer i materialrensing vokse. Deres evne til å håndtere komplekse rensingsprosesser mens du opprettholder streng kontroll over reaksjonsbetingelser gjør dem til uvurderlige verktøy i jakten på materiell renhet.
Fremtiden kan se ytterligere fremskritt innen 100L reaktorteknologi, med forbedringer på områder som automasjon, energieffektivitet og integrasjon med nedstrømsprosesser. Etter hvert som denne utviklingen utfolder seg, vil bidraget fra 100L-reaktorer til materialrensing bli enda mer uttalt, og sementere deres plass som nøkkelaktører i verden av industriell kjemi og materialbehandling.
Hvis du ønsker å forbedre materialrensingsprosessene dine eller utforske potensialet i100L reaktorerFor din bransje, ikke nøl med å nå ut til ekspertene. For mer informasjon om hvordan 100L -reaktorer kan være til nytte for dine spesifikke applikasjoner, kontakt oss påsales@achievechem.com. Vårt team av spesialister er klare til å hjelpe deg med å optimalisere renseprosessene dine og oppnå nye nivåer av produktkvalitet og effektivitet.